【产品详情】GF320铸钢件-靠谱的铸钢件品牌推荐
查看该公司全部产品>>
GF320铸钢件-靠谱的铸钢件推荐
沈阳东明特钢制造有限公司成立于2010-04-12,是一家机械五金加工各类产品,其中铸钢件为公司主导产品。凭借成熟的生产设备及可靠的经营管理模式,公司产品以有品质、高价值销售于辽宁,深受需求群体的欢迎。
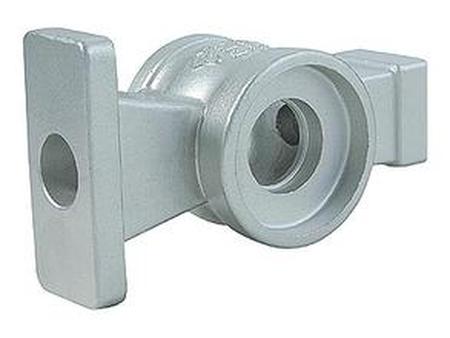
GF320铸钢件-靠谱的铸钢件推荐。
电弧炉炼钢是铸钢生产中应用广泛的炼钢方法。这种方法是利用电弧产生的高温和热能来熔化固体炉料,使钢液过热,从而实现冶炼的目标。铸钢生产中普遍应用的是三相电弧炉,按照炉衬耐火材料的化学性质可分为碱性电弧炉和酸性电弧炉。用碱性电弧炉炼钢时,造碱性炉渣,具有脱磷和脱硫能力:而酸性电弧炉造酸性炉渣,则不具有脱硫能力。电弧炉炼钢工艺依照是否具有氧化过程而分为氧化法和不氧化法。氧化法能有效地脱磷、脱碳和去除钢液中的气体和夹杂物,钢的冶金质量较高。我国目前在铸钢生产上广泛应用的是碱性电弧炉氧化法炼钢。
炼钢的任务是炼出温度、成分符合规范要求的高质量钢液。不同的炼钢方法往往采用不同的渣系(氧化性、还原性、酸性、碱性等)作为炼好钢的手段,造渣制度是关键。碱性电弧炉氧化法炼钢一般包括炉料熔化期、氧化期和还原期。冶炼半成品时,一般无还原期。
目前,铸钢工业所用工艺造型材料的基本情况大致可作如下概括。
小型铸钢件有相当一部分仍用粘土湿型砂造型。其中用手工造型者已不多见,大都用机器造型,高压造型I艺也在铸钢件生产中得到了应用.部分小型铸钢件用熔模或壳型铸造,生产成本虽然高得多,但铸件的尺寸精度有很大提高,按标准(IS08062)的分级,比用粘土砂型铸造可分别提高3~4级或2~3级。质量要求高的小型铸钢件,采用这些精铸工艺是合适的,目前其产量有不断增加的趋势。
中型铸钢件以采用化学硬化砂造型为主,粘土干砂型很少采用。其中,以用水玻璃硬化砂为多,一一般用简单的机械造型或手I造型,也有一部分用树脂自硬砂造型。
重型铸钢件的生产目前仍以水玻璃砂为主,大都采用手工造型,树脂自硬砂及有机脂水玻璃砂在这方面的应用正在发展。
GF320铸钢件-靠谱的铸钢件推荐。
铸钢件的钢度好,浇注初期砂型强度高,这就有条件利用铸铁凝固过程的石墨化膨胀,有效地消除缩孔缩松缺陷,实现灰铸铁、球墨铸铁件的少冒口、无冒口铸造。
机床铸件被广泛应用到仪器仪表,电子,轻工,标准件,轴承业,汽配行业等零部件的加工,它的应用范围是广泛的。
机床铸件提高型砂、芯砂的耐火度,经过机械加工后的床身铸件,涂漆前用金属清洗剂或洁净的工业汽油进行淋洗或刷洗,清除表面的油污和其他污物。浇注时不断流。粘砂在机床铸件表面上,全部或部分覆盖着一层金属与砂的混合物或一层烧结构的型砂,致使机床铸件表面粗糙。底漆刷涂或喷、浸要均匀,底漆在使用前充分搅拌均匀,稀释至适当的黏度再进行涂抹。
“打造行业好,满足客户的可靠需求”,我公司供应的铸钢件支持在线支付的付款方式,一旦您付款,我们将会在双方协商的时间发货(运费:买卖双方协商)。公司拥有成熟的产品检测设备和科学的企业管理方法、精细的制造工艺及高科技人才做保障。铸钢件好销售国内机械五金加工市场。
铸钢件厂家了解到铸钢的机械性能比铸铁高,但其铸造性能却比铸铁差。因为铸钢的熔点较高,钢液易氧化、钢水的流动性差、收缩大,其体收缩率为10~14%,线收缩为1.8~2.5%。为防止铸钢件产生浇不足、冷隔、缩孔和缩松、裂纹及粘砂等缺陷,采取比铸铁复杂的工艺措施:
1、由于钢液的流动性差,为防止铸钢件产生冷隔和浇不足,铸钢件的壁厚不能小于8mm;浇注系统的结构力求简单、且截面尺寸比铸铁的大;采用干铸型或热铸型;适当提高浇注温度,一般为1520°~1600℃,因为浇注温度高,钢水的过热度大、保持液态的时间长,流动性可得到改善。但是浇温过高,会引起晶粒粗大、热裂、气孔和粘砂等缺陷。因此一般小型、薄壁及形状复杂的铸件,其浇注温度约为钢的熔点温度+150℃;大型、厚壁铸件的浇注温度比其熔点高出100℃左右。
2、由于铸钢的收缩大大超过铸铁,为防止铸件出现缩孔、缩松缺陷,在铸造工艺上大都采用冒口和、冷铁和补贴等措施,以实现顺序凝固。
此外,为防止铸钢件产生缩孔、缩松、气孔和裂纹缺陷,应使其壁厚均匀、以免尖角和直角结构、在铸型用型砂中加锯末、在型芯中加焦炭、以及采用空心型芯和油砂芯等来改善砂型或型芯的退让性和透气性。
铸钢的熔点高,相应的其浇注温度也高。高温下钢水与铸型材料相互作用,易产生粘砂缺陷。因此,应采用耐火度较高的人造石英砂做铸型,并在铸型表面刷由石英粉或锆砂粉制得的涂料。为减少气体来源、提高钢水流动性及铸型强度,大多铸钢件用干型或快干型来铸造,如采用CO2硬化的水玻璃砂型。
铸钢件生产中浇注工艺操作
浇注工艺是铸钢件整个生产流程中至关重要的一个环节,如果该环节没有处理得当铸造出合格的铸钢件很困难,因此在铸钢件生产中,应该严格按照要求来进行浇注环节各项操作。
为了获得合格的铸钢件,严格控制浇注温度、浇注速度,严格遵守浇注操作规程很关键。
(1)就浇注温度而言,浇注温度对铸件质量影响很大,应该根据合金种类、铸件结构和铸型特点确定合理的浇注温度范围。根据碳钢的型号选择合理的浇注温度,一般浇注温度在1540-1580℃(浇包内钢水温度)之间。
(2)就浇注速度而言,在保证型腔内的气体排出顺畅的条件下,对要求同时凝固的铸件可采用较高浇注速度,对要求实现顺序凝固的铸件,尽可能采用较低的浇注速度。
(3)就浇注操作要求而言一般需要按照以下几点来遵守:a。浇注大、中型铸钢件,钢水要在钢包内静置1-2min后进行浇注。b。浇注后待铸件凝固完毕,要及时卸除压铁和箱卡,以减少铸件收缩阻力,避免铸件产生裂纹缺陷。
我司坚持科学发展,加强自主创新,提高核心竞争力。铸钢件制作材料上乘,价格公道,公司服务态度较好,合作信誉优良。沈阳东明特钢制造有限公司实施自主创新战略,建设创新型企业。欢迎广大客户光临惠顾精诚合作,共展宏图。公司地址:沈阳市苏家屯区青城街88号
欲了解更多有关GF320铸钢件,铸钢件详情,请致电联系我们了解
- GF320铸钢件-靠谱的铸钢件品牌推荐 相关产品信息:
- 沈阳消防器材厂家 消防器材厂家 锦州定制井盖批发 定做井盖 等离子高密度送粉器 防沉降铸铁井盖 GF320铸钢件 树脂自动再生装置 大兴安岭白钢隐形井盖 沈阳履带板 锻造厂 沈阳铸造件 冷喷技术 火焰喷涂机 230-450铸钢件 厦门真空等离子喷涂设备 厦门等离子喷涂 等离子喷涂设备 吉林成品排水沟 树脂排水沟
- GF320铸钢件-靠谱的铸钢件品牌推荐 相关热搜产品信息:
- 淘金设备 加水流量计 绝缘 500吨千斤顶 机床丝杆护套 风管安装 开关 避雷器 铝合金风口 信号源等 网络分析仪 玻璃钢离心风机 万通风机 机器人烙铁头 频谱分析仪 抽沙船 冷拔细丝 建筑工程水泥螺旋机 PP酸雾净化塔 触摸屏
本行业精品推荐



最新资讯
该公司其它产品
同类产品推荐
- 山东水环式真空泵品牌|联谊真空泵供应口碑
- 海南广羽桥架公司-海南桥架连接片生产厂家
- 沈阳消防器材|推荐沈阳质量好的消防器材
- GF320铸钢件-靠谱的铸钢件品牌推荐
- GF280铸造件-沈阳市品牌好的铸钢件哪
- 电导树脂再生装置可信赖|泰州华源供应口碑
- 丹东湿式报警阀价格_沈阳报警阀选沈阳诚信
- 佳木斯履带板批发-服务好的履带板加工哪里
- No.45灰铸件_大量供应出售灰铸件
- 西藏铸造件-辽宁省有品质的铸造件供应商是
- 铁岭履带板制造公司-哪里有信誉好的履带板
- JO3000铸造件-大量供应口碑好的铸钢
- GS-60铸钢件-东明特钢铸钢件品质怎么
- sk水环式真空泵经销商-质量好的2sk-
- 铸铁隐形井盖-朝阳不锈钢隐形井盖-大连不
- JO3101铸钢件-沈阳市质量良好的铸钢
- 热处理设备价格-沈阳实惠的热处理设备哪里
- 履带板批发-履带板加工厂哪家好
- 履带板生产厂家-专业的履带板服务商当属东
- 230-450铸钢件-沈阳市可靠的铸钢件
- 桥架厂|海南桥架价格
- 装饰井盖口碑好|沈阳不错的装饰井盖
 2810881989