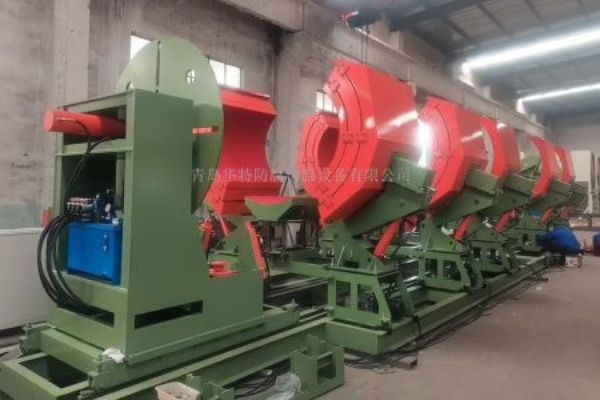


青岛华特防腐保温设备有限公司关于重庆PE保温管设备报价的介绍,工艺参数监控生产过程中需实时监控各项工艺参数,发现异常及时调整,避免因参数偏离导致批量质量题;操作人员培训操作人员需经过培训,熟悉生产线的工作原理、操作流程和质量控制要点,能够正确处理生产过程中的常见题。随着管道行业对防腐质量要求的不断提高和智能制造技术的发展,3PE生产线正朝着以下方向发展智能化升级引入机器视觉、人工智能等技术,实现涂层缺陷的自动识别和分类,通过大数据分析优化工艺参数,提高生产质量和效率;
控制系统以可编程逻辑控制器(PLC)为核心,配备触摸屏人机界面、传感器网络和执行器,可实时采集温度、速度、厚度等关键参数,通过闭环控制实现各工艺参数的调节,具备数据记录与追溯功能,部分生产线还支持远程监控和诊断。下料与检测系统负责对完成涂敷的钢管进行质量检测和下线堆放,检测内容包括外观检查、厚度检测(偏差±5%以内)、漏点检测(采用高压电火花检漏仪)和附着力检测(剥离强度≥N/cm),合格钢管由下料辊道输送至成品堆放区。
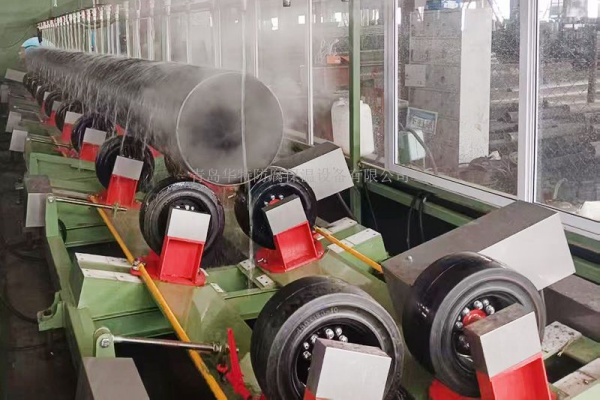
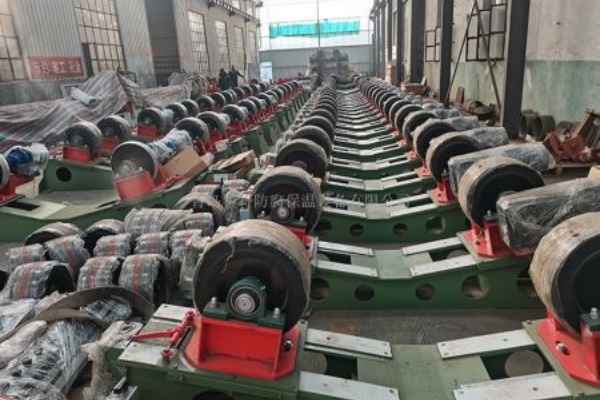
重庆PE保温管设备报价,传动系统贯穿全程,由多组驱动辊道组成,伺服电机通过减速器带动托辊,实现钢管m/min的轴向输送和同步旋转。采用多电机同步控制,确保速度一致,避免涂层划伤或褶皱,旋转速度根据管径调整,保证涂敷均匀性。控制系统以PLC为核心,集成触摸屏、传感器网络(温度、速度、厚度传感器等),可存储多组工艺配方。操作人员通过触摸屏设置参数,系统实时采集数据并闭环调节,响应时间≤ms。具备故障自诊断功能,可快速定位喷头堵塞、张力异常等题,并支持数据追溯与远程监控。
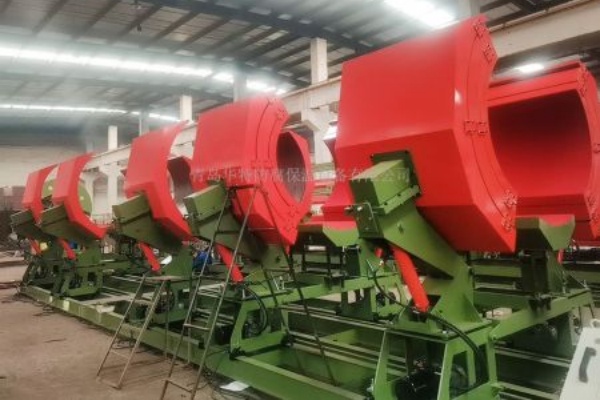
从系统构成来看,3PE生产线由上料系统、预处理系统、加热系统、环氧粉末涂敷系统、胶粘剂涂敷系统、聚乙烯涂敷系统、冷却系统、传动系统、控制系统及检测下料系统组成,各环节协同运作,实现从钢管上料到成品下线的全流程自动化。上料系统承担钢管的初始输送任务,由存放架、上料辊道和定心机构构成。存放架可堆放直径50mmmm、长度6mm的钢管,上料辊道通过电机驱动托辊,利用摩擦力带动钢管轴向移动。喷涂设备通常采用环形喷枪结构,由多个沿圆周均匀分布的喷嘴组成,可根据钢管直径的不同调节喷枪的位置和喷涂参数,确保涂层厚度均匀(通常控制在μmμm)。固化装置位于喷涂设备之后,其实质是一个保温通道,使涂敷在钢管表面的环氧粉末在钢管余热和保温环境下充分熔融、流平并固化,固化时间根据涂层厚度和钢管温度确定,通常为10ss,固化后的环氧涂层应具有良好的连续性、柔韧性和附着力(拉开法附着力≥70MPa)。
3PE生产线的生产过程是一个连续、协同的系统工程,其典型工艺流程如下上料将钢管由存放架输送至生产线,定心定位;预处理钢管进入抛丸除锈机,去除表面铁锈和杂质,经粉尘回收和表面清理后,获得符合要求的清洁度和粗糙度;加热预处理后的钢管进入中频感应加热炉,加热至环氧粉末涂敷所需温度(℃℃);环氧粉末涂敷加热后的钢管通过静电喷涂设备,表面均匀涂敷环氧粉末,在余热作用下熔融固化形成环氧底层;胶粘剂涂敷在环氧底层表面通过挤出机涂敷一层熔融的胶粘剂,形成中间层;聚乙烯涂敷在胶粘剂层表面通过挤出包覆或缠绕工艺形成聚乙烯外层;