

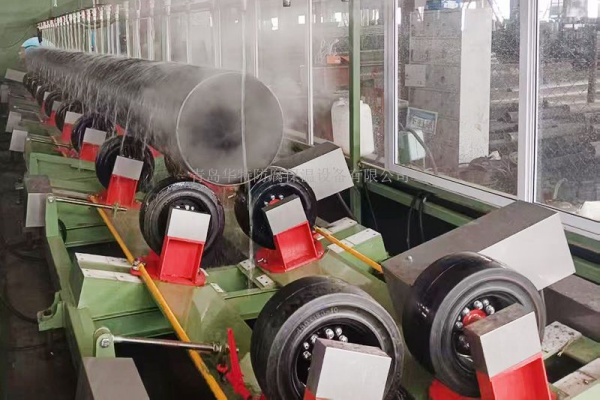
青岛华特防腐保温设备有限公司带您一起了解北京钢管3pe设备厂家的信息,传动系统贯穿全程,由多组驱动辊道组成,伺服电机通过减速器带动托辊,实现钢管m/min的轴向输送和同步旋转。采用多电机同步控制,确保速度一致,避免涂层划伤或褶皱,旋转速度根据管径调整,保证涂敷均匀性。控制系统以PLC为核心,集成触摸屏、传感器网络(温度、速度、厚度传感器等),可存储多组工艺配方。操作人员通过触摸屏设置参数,系统实时采集数据并闭环调节,响应时间≤ms。具备故障自诊断功能,可快速定位喷头堵塞、张力异常等题,并支持数据追溯与远程监控。
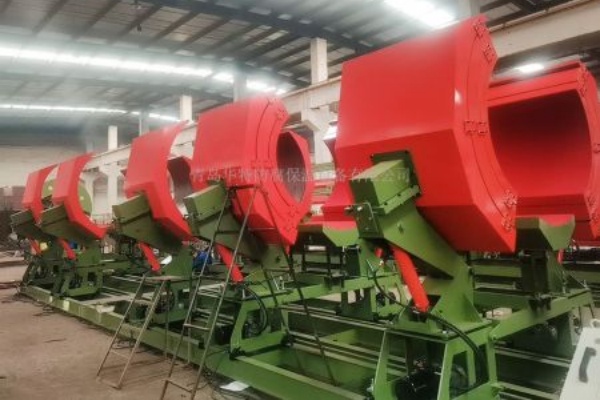
北京钢管3pe设备厂家,预处理系统是保证3PE防腐层与钢管表面良好结合的关键环节,其主要作用是去除钢管表面的铁锈、氧化皮、油污、水分等杂质,并形成一定的表面粗糙度,为后续环氧粉末的涂敷和附着创造理想条件。预处理系统通常包括抛丸除锈机、粉尘回收装置和表面清理装置。抛丸除锈机是预处理的核心设备,其工作原理是通过高速旋转的叶轮(转速可达r/minr/min)将高硬度的钢丸(直径通常为8mm-0mm)以60m/sm/s的速度高速喷射到旋转的钢管表面,利用钢丸的冲击力和研磨作用去除铁锈和氧化皮,同时使钢管表面形成均匀的粗糙面。
对于中小直径钢管,通常采用挤出包覆工艺,通过环形模具将聚乙烯熔体直接挤出包覆在钢管表面,形成连续的管状聚乙烯层;对于大直径钢管(如直径≥mm),则常采用挤出缠绕工艺,即通过挤出机将聚乙烯熔体挤成带状,然后通过缠绕装置将聚乙烯带以一定的角度(通常为45°±5°)螺旋缠绕在钢管表面,同时通过热空气或红外加热使相邻的聚乙烯带边缘熔融粘结,形成连续的聚乙烯层。将改性聚乙烯(如EAA)加热至℃熔融,通过环形模具挤涂在环氧层表面,形成μm的中间层。涂敷时环氧层温度需保持℃,确保胶粘剂与环氧发生化学反应,提升层间结合力。聚乙烯涂敷系统形成外层保护,采用HDPE材料(密度g/cm³),经挤出机(螺杆直径mm)加热至℃熔融。中小直径钢管采用挤出包覆工艺,通过环形模具直接形成管状PE层;
3层PE防腐设备销售,水冷段采用喷淋或浸浴方式,通过向钢管表面喷洒冷却水(水温通常为20℃℃)实现快速降温,为避免冷却过快导致涂层内部产生应力,水冷段通常分为初冷、中冷和终冷三个阶段,水温逐渐降低,冷却强度逐步增加。风冷段则采用高压风机向钢管表面吹送常温空气,将表面残留的水分吹干,并进一步降低钢管温度,确保钢管在进入后续工序时表面干燥、温度适宜(通常≤60℃)。为确保胶粘剂与环氧涂层的良好结合,涂敷时环氧涂层的表面温度需保持在℃℃,使胶粘剂能够在接触后迅速熔融并与环氧层发生化学反应。聚乙烯涂敷系统用于在胶粘剂层表面形成3PE防腐层的外层——聚乙烯层,该层主要起机械保护作用,具有优异的耐冲击性、耐磨性、耐候性和绝缘性,能够保护内层结构免受外界机械损伤和环境侵蚀。
生产效率高根据钢管直径不同,生产线的生产速度可达5m/min-3m/min,单班(8小时)可生产钢管mm;适应性强可通过调整工艺参数和更换部分模具,适应不同直径(50mmmm)、不同长度(6mm)钢管的涂敷需求;环保性能好配备完善的粉尘回收、废气处理(对于溶剂型涂料,3PE生产线通常采用无溶剂环氧粉末,环保性更优)系统,符合环保法规要求。根据钢管直径的不同,抛丸除锈机内通常设置多组定向抛头,确保钢管外表面的所有区域都能得到均匀处理,除锈等级需达到Sa5级(ISO标准),即钢管表面无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹仅为点状或条纹状的轻微色斑。粉尘回收装置与抛丸除锈机配套使用,通过负压吸尘系统将除锈过程中产生的钢丸碎屑、铁锈粉尘等收集到除尘器中,既避免了粉尘对环境的污染,又实现了钢丸的回收再利用(回收率可达95%以上)。表面清理装置则在抛丸除锈后对钢管表面进行进一步清扫,通常采用毛刷辊和高压空气吹扫,去除残留的细小粉尘和钢丸颗粒,确保表面清洁度。
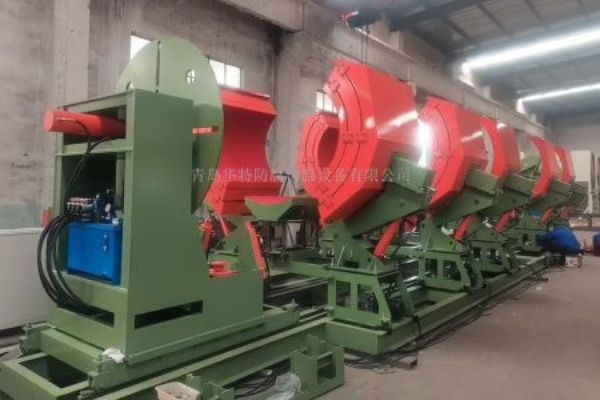
3PE防腐设备供应,该系统通常由钢管存放架、上料辊道、定心机构和牵引装置组成。钢管存放架用于有序堆放不同规格(直径范围通常为50mmmm,长度为6mm)的钢管,上料辊道采用电机驱动的托辊组,通过摩擦力带动钢管轴向移动,定心机构则通过机械调整确保钢管在输送过程中保持中心轴线与生产线中心线一致,避免因钢管偏移导致后续涂敷工序出现偏差。对于大直径、重重量的钢管,上料系统还配备有液压或气动辅助提升装置,以降低人工劳动强度,提高上料效率。