

青岛华特防腐保温设备有限公司与您一同了解湖北真空定径箱工作原理供应的信息,生产效率的提高是真空定径设备为企业创造经济效益的直接体现。传统定径方式因冷却速度慢、定型不稳定,挤出速度通常限制在m/min,而真空定径设备通过的热交换设计,使冷却效率提升50%以上,支持挤出速度提高至m/min。以φmmHDPE双壁波纹管为例,传统定径生产线日产量约米,采用真空定径技术后可提升至米,且废品率从5%降至1%以下。尺寸精度方面,优质设备生产的管材外径公差可控制在±1mm以内,圆度误差≤2mm/m,满足GB/TGB/T等国家标准的要求;生产效率方面,通过优化定径套结构、增强冷却能力和提高牵引速度,现代设备的生产速度较传统设备提升了30%%,例如小口径PVC管材的生产速度可达m/min,
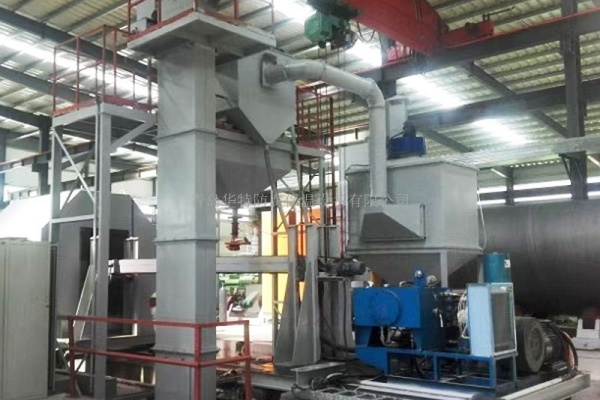
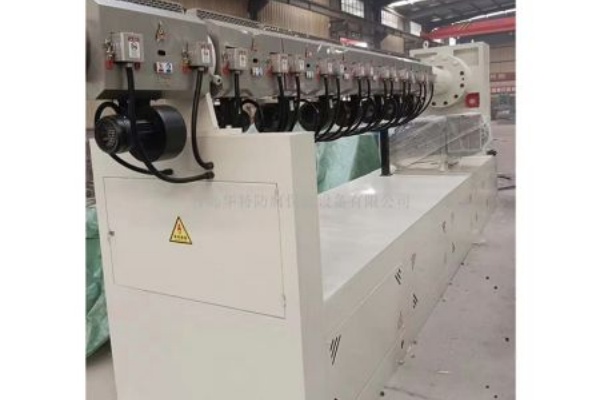
湖北真空定径箱工作原理供应,真空系统是提供负压动力的核心,由真空泵、真空罐、真空调节阀、真空表及管路组成。真空泵的选型需根据定径套的容积和所需真空度确定,常用的有旋片式真空泵和水环式真空泵,前者真空度较高(可达09MPa以上),适用于对吸附力要求严格的小口径管材;后者抽气量大,真空度相对较低(一般在MPa),适合大口径管材的生产。在结构组成上,真空定径设备是一个由多个功能模块协同工作的复杂系统,各部分的设计与性能直接影响整体设备的运行效果。核心部件定径套的结构设计尤为关键,其材质选择需兼顾导热性与耐磨性,通常采用黄铜或不锈钢材质——黄铜具有优异的导热系数,能快速传递坯料的热量至冷却水路,适合对冷却速度要求较高的场合;不锈钢则具有更强的耐磨性和耐腐蚀性,适用于生产添加了填充料或腐蚀性较强的塑料管材。
在实际生产过程中,真空定径设备的调试和操作对管材质量至关重要。首先,需要根据管材的材质和规格,合理设置真空度、冷却水温、牵引速度等工艺参数。例如,对于PVC(聚氯乙烯)管材,由于其结晶速度较快,需要较高的真空度和较低的水温,以确保快速定型;而对于PE(聚乙烯)管材,结晶速度较慢,可适当降低真空度,提高水温,避免管材表面产生应力。其次,要确保定径套的内壁清洁光滑,若有杂质或划痕,会导致管材表面出现缺陷。此外,还需要定期检查真空系统和冷却系统的运行状态,确保真空度稳定、冷却水路畅通,避免因设备故障影响生产。
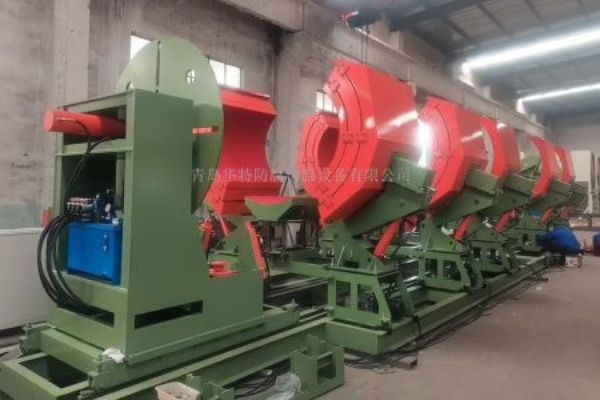
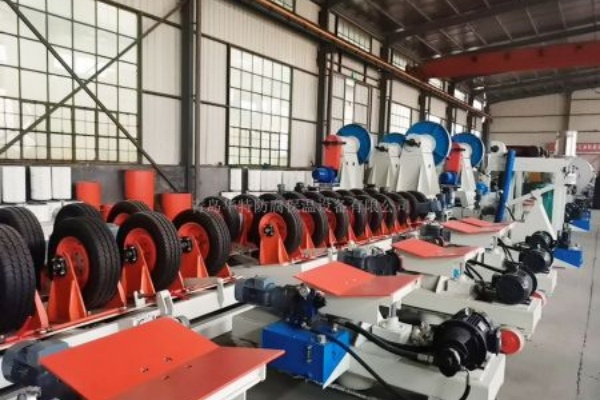
同时,定径套内的冷却水路会通入冷却水,通过热交换将管材坯料的热量迅速带走,使塑料分子从熔融状态快速冷却结晶,固定管材的形状和尺寸,防止其在后续的输送和加工过程中发生变形。真空定径设备的结构通常包括真空定径套、真空系统、冷却系统、牵引装置和控制系统等部分。牵引装置与真空定径设备配合使用,其作用是将冷却定型后的管材以稳定的速度从定径套中拉出,并送入后续的切割、堆放等工序。牵引速度需要与挤出机的挤出速度相匹配,若牵引速度过快,会导致管材被拉伸,出现外径偏小、壁厚变薄等题;若牵引速度过慢,则会使管材在定径套内堆积,影响定型效果和生产效率。因此,牵引装置通常采用变频调速电机驱动,能够实现 的速度调节和稳定运行。
真空定径保温管生产线批发,其次,要确保定径套的内壁清洁光滑,若有杂质或划痕,会导致管材表面出现缺陷。此外,还需要定期检查真空系统和冷却系统的运行状态,确保真空度稳定、冷却水路畅通,避免因设备故障影响生产。随着塑料工业的不断发展,对真空定径设备的要求也越来越高。近年来,真空定径设备在技术上不断创新和改进,主要体现在以下几个方面传统定径方式依赖自然冷却或简单机械约束,难以应对塑料熔融态的高流动性和易变形特性,常导致管材外径偏差大、圆度不足等题。而真空定径设备通过真空负压将熔融管材坯料紧密吸附在高精度加工的定径套内壁,利用定径套的刚性轮廓强制约束管材外形,同时配合快速冷却实现尺寸固化。这种“主动吸附+刚性定型”的机制,能将管材外径公差控制在±1mm以内,圆度误差≤2mm/m,远优于标准要求。