哈尔滨丰鹊经贸有限公司为您提供吉林标准焊管多少钱相关信息,导向辊的轴承损坏后,它不但不能很好地控制管坯的焊缝方向, 而且导环也可能由于轴承损坏后, 对管坯边缘造成压损, 使焊缝高度发生变化 , 稍不合适便会发生搭焊事故。选择好电流的大小要照顾到立焊和仰焊的成形(有些管子不是很大,一次成形,无法中途调整电流),过程当中控制好电弧的稳定和成形,可以适当摆动,要成形和必要的摆动结合好。如果角焊缝,特别是角焊缝的T型接头容易渗透裂纹。当焊接镀锌钢时,锌层和电弧边缘的凹槽表面在热,氧化,熔化的作用下,蒸发以及挥发性白烟和蒸汽容易造成焊缝气孔。
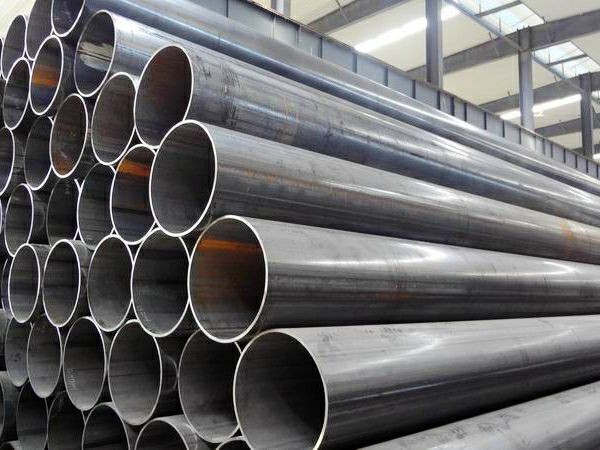
螺旋焊管是将低碳碳素结构钢或低合金结构钢钢带按的螺旋线的角度(叫成型角)卷成管坯,然后将管缝焊接起来制成,它可以用较窄的带钢生产大直径的钢管。焊接钢管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管,一般定尺6米。焊接钢管生产工艺简单,生产效率高,品种规格多,设备投资少,但一般强度低于无缝钢管。电焊薄壁管主要用作制作家具、玩具、灯具等。近年来不锈钢带制作的薄壁管应用很广,家具、装饰、栏栅等。
在生产运行中, 我们可以观察挤压辊的摆动。上端轴承损坏时, 辊子的摆动幅度大一些,下端的轴承损坏时,辊子的摆动幅度就小一些 ,同时和轴承损坏程度也有的关系。因此在生产线上设置无损检测及时发现产品的缺陷是十分必要的。从焊管机组生产效率高的角度考虑,可避免产生批量性低质量焊管,对出厂成品质量及后步冷加工质量也能起到保证作用。轴承损坏后,就会破坏挤压辊的正常位置。以两辊式挤压辊装置为例 ,一般在挤压辊内装有上下两套轴承, 当其中一套损坏后,挤压辊失去控制,焊缝就会高出而造成搭焊。
吉林标准焊管多少钱,焊管工艺流程
原材料开卷—平整—端部剪切及焊接—活套—成形—焊接—内外焊珠去除—预校正—感应热处理—定径及校直—涡流检测—切断—水压检查—酸洗—最终检查(严格把关)—包装—出货。20世纪30年代以来,随着带钢连轧生产的迅速发展以及焊接和检验技术的进步,焊缝质量不断提升,焊接钢管的品种规格日益增多,并在越来越多的领域代替了无缝钢管。螺旋焊管主要用于石油、天然气的输送管线,其规格用外径壁厚表示。螺旋焊管有单面焊的和双面焊的,焊管应保证水压试验、焊缝的抗拉强度和冷弯性能要符合规定。
轧辊模具的强度、韧性、耐磨性、表面光洁度、尺寸精度、硬度等要求高,硬度要均匀。
焊管机组要配置润滑剂循环装置,冷却和润滑轧辊,以减少在轧辊变形钢带,上表面应力,防止表面划伤,减少微裂纹。吹氧焊管用作炼钢吹氧用管,一般用小口径的焊接钢管,规格由3/8寸-2寸八种。用20或QQ钢带制成。为防蚀,有的进行渗铝处理。锌是为了减少焊缝的熔深,在镀锌焊管焊接前可以将镀锌的内槽内的镀锌层清除后再进行焊接。在实践中,监督时采用集中打线槽,留有钝边技术进行集中控制,二次焊接过程,减少了不完全熔深的可能性。