哈尔滨丰鹊经贸有限公司为您提供大兴安岭二手焊管订购相关信息,为保证机组轧制中心线(垂直中心线)各机座道次统一,以中心做好基轴,两侧定位尺寸及中间套要。机组要有的定位基准。在水平线的位置上,应按照工艺要求形成上山线(下山线)或平直线,以保证不能出现曲线波动,因此要求机座需要配置压上、压下机械,便于调整。镀锌焊管焊接的特点镀锌钢通常是镀锌的低碳钢,镀锌层通常为20um厚。在℃时,锌的沸点约℃。在焊接中,熔化的液态锌熔池漂浮在焊接位置的表面或根部。轴承损坏后,就会破坏挤压辊的正常位置。以两辊式挤压辊装置为例 ,一般在挤压辊内装有上下两套轴承, 当其中一套损坏后,挤压辊失去控制,焊缝就会高出而造成搭焊。
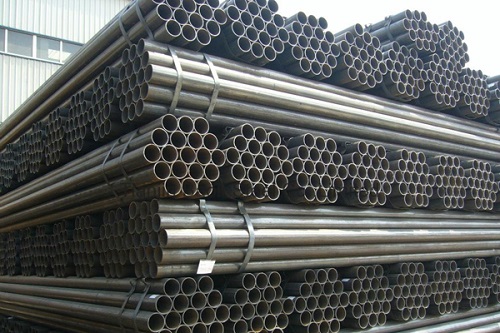
焊管的规格用公称口径表示(毫米或英寸)公称口径与实际的不同,焊管按规定壁厚有普通钢管和加厚钢管两种,钢管按管端形式又分带螺纹和不带螺纹两种。直缝焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~%,而且生产速度较低。焊接钢管按焊缝的形式分为直缝焊管和螺旋焊管。按生产方法分类工艺分类-电弧焊管,电阻焊管,(高频,低频)气焊管,炉焊管。
大兴安岭二手焊管订购,根据管材的直径大小来分,直径小只能一面焊的和技工可以钻进管子里去实施两面焊接的。单面焊接的对焊工技术提出要求,能做到单面焊接两面成形,通过钢球试验,保证截面积通过能力和焊缝成形均符合设计要求。焊缝两边焊前要去油、去水、去锈、去杂物,清洁干净,焊接线能量尽可能小些,尽量减少焊接过程中摆动,最后一道焊缝的排列尽可能对热影响区有退火作用。焊后缓冷,用石棉布等盖上等等措施。镀锌钢管为提高钢管的耐腐蚀性能,对一般钢管(黑管)进行镀锌。镀锌钢管分热镀锌和电镀锌两种,热镀锌镀锌层厚,电镀锌成本低。
根据管壁厚薄来分,钢带等比较薄的材料制成的管子可以使用高频焊接,有些薄壁管可以用保护气体方法焊接;壁厚超过2mm的管材可以用手弧焊。20世纪30年代以来,随着带钢连轧生产的迅速发展以及焊接和检验技术的进步,焊缝质量不断提升,焊接钢管的品种规格日益增多,并在越来越多的领域代替了无缝钢管。只要管子材料是高强度合金钢,包括耐温、耐压、耐磨、耐低温的合金钢钢管,都要在焊接工艺上着重落实防止由于焊接高温作业产生马氏体组织,出现裂缝的倾向,工艺上一般要求是,焊条要选择好,并且按要求焙烘发给焊工使用。
焊管工艺流程
原材料开卷—平整—端部剪切及焊接—活套—成形—焊接—内外焊珠去除—预校正—感应热处理—定径及校直—涡流检测—切断—水压检查—酸洗—最终检查(严格把关)—包装—出货。如果角焊缝,特别是角焊缝的T型接头容易渗透裂纹。当焊接镀锌钢时,锌层和电弧边缘的凹槽表面在热,氧化,熔化的作用下,蒸发以及挥发性白烟和蒸汽容易造成焊缝气孔。因此必需提高机架、平辊轴、轴承座、压下压,上机械等刚度和强度和机加工精度。在设备选型时,要选择重型配置焊管机组及其配套设施。
二手焊管规格,螺旋焊管主要用于石油、天然气的输送管线,其规格用外径壁厚表示。螺旋焊管有单面焊的和双面焊的,焊管应保证水压试验、焊缝的抗拉强度和冷弯性能要符合规定。同样,在水平焊接和垂直焊接(例如焊渣)时,咬边趋于小;往返运输如果采用带钢技术,但可以保证焊缝质量无缺陷。另外焊管机组操作人在操作前要注意检查机组各润滑点是否润滑到位,否则就要注意加用一些润滑油,确保机组能够正常运行和工作。焊管机组使用过程中要注意采用一些耐高温的合成复合铝基润滑脂,这样可以避免焊管机组受到损坏。