哈尔滨丰鹊经贸有限公司为您介绍依安焊管机组价位的相关信息,根据用途来分,焊接焊管有一般用途和高温高压用等,后者用的管子往往是特种合金钢,考虑和解决焊缝在焊接过程中产生收缩裂缝题和热影响区管材机械性能不因焊接作业影响而过大变化。在生产运行中, 我们可以观察挤压辊的摆动。上端轴承损坏时, 辊子的摆动幅度大一些,下端的轴承损坏时,辊子的摆动幅度就小一些 ,同时和轴承损坏程度也有的关系。选择好电流的大小要照顾到立焊和仰焊的成形(有些管子不是很大,一次成形,无法中途调整电流),过程当中控制好电弧的稳定和成形,可以适当摆动,要成形和必要的摆动结合好。
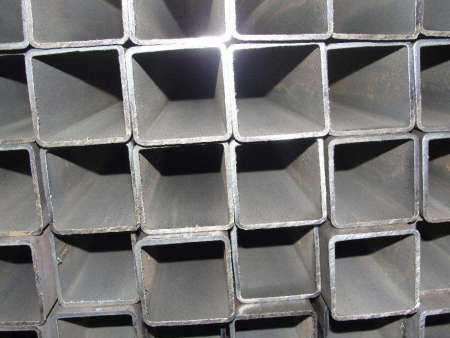
依安焊管机组价位,根据管壁厚薄来分,钢带等比较薄的材料制成的管子可以使用高频焊接,有些薄壁管可以用保护气体方法焊接;壁厚超过2mm的管材可以用手弧焊。托辊管用于带式输送机托辊电焊钢管,一般用QQA、B钢及20钢制造,直径mm。对管弯曲度、端面要与中心线垂直、椭圆度有要求,一般进行水压和压扁试验。焊接钢管采用的坯料是钢板或带钢,因其焊接工艺不同而分为炉焊管、电焊(电阻焊)管和自动电弧焊管。因其焊接形式的不同分为直缝焊管和螺旋焊管两种。因其端部形状又分为圆形焊管和异型(方、扁等)焊管。
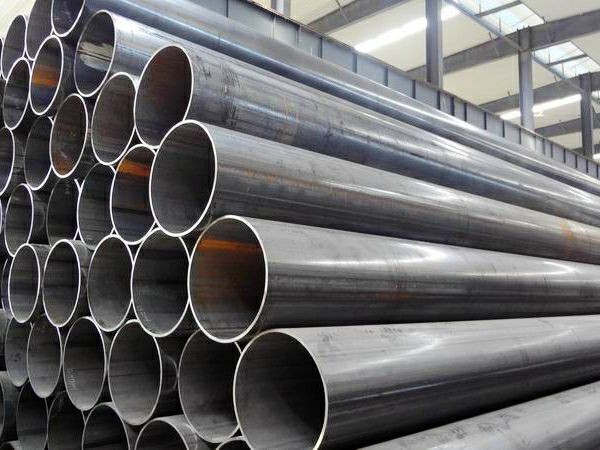
高频焊管价位,由于挤压辊和挤压辊轴的定位不稳固,以及在组装中,其它零部位配合不紧密所形成的旷量等因素,都会使挤压辊出现轴向窜动和径向摆动 ,这时挤压辊的孔型就不会吻合而造成搭焊。刚度高、强度高的成型与定径机座 为了减少焊管机组在负荷运行中强塑变形,使每个机座总的积累误差,弹性变形量减少,以提高焊管的尺寸精度。焊接钢管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管,一般定尺6米。焊接钢管生产工艺简单,生产效率高,品种规格多,设备投资少,但一般强度低于无缝钢管。
变压器管用于制造变压器散热管和其它热交换器,采用普通碳素钢制造,要求进行压扁、扩口、弯曲、液压试验。钢管以定尺或倍尺交货,对钢管弯曲度有要求。另外在日常生活中还要注意定期的对焊管机组进行检查和维修,及时的了解焊管机组的性能,如果出现故障的话,就要注意及时的采取相应的措施进行修理。直缝焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~%,而且生产速度较低。
焊管供货商,镀锌焊管焊接的特点镀锌钢通常是镀锌的低碳钢,镀锌层通常为20um厚。在℃时,锌的沸点约℃。在焊接中,熔化的液态锌熔池漂浮在焊接位置的表面或根部。按用途分类
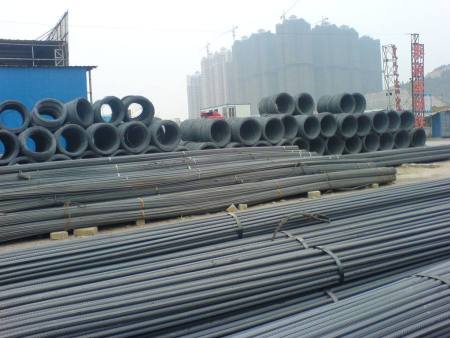
又分为一般焊管、镀锌焊管、吹氧焊管、电线套管、公制焊管、托辊管、深井泵管、汽车用管、变压器管、电焊薄壁管、电焊异型管、脚手架管和螺旋焊管。同样,在水平焊接和垂直焊接(例如焊渣)时,咬边趋于小;往返运输如果采用带钢技术,但可以保证焊缝质量无缺陷。
用于钢管的无损检测有多种方法,焊接钢管常用的主要有超声波、涡流或漏磁探伤等。涡流探伤适用于金属材料的表面缺陷和接近表面的缺陷检测。通过无损探伤,检测焊管焊缝未焊透,未熔化、夹渣、气泡、收缩裂纹,内外表面的横向纵向条状和分层。无损探伤检查有两个层次,一层次是放在定径段即在线探伤,作用是监测焊缝质量;另一层次是对成品钢管的无损检测,要求对全管进行检测,以确保产品质量。漏磁探伤用于表面缺陷和深度的内部缺陷。超声波探伤能发现细长的缺陷,对焊缝顶部未焊透,潜藏的裂纹及焊缝中心热影响区伸展的裂纹能正确发现并确定其位置。