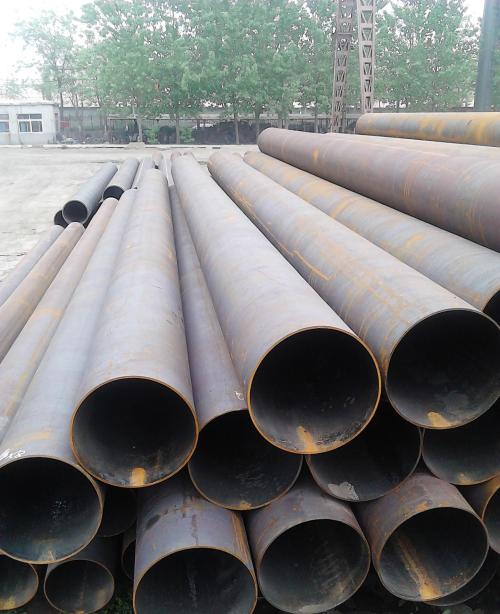
哈尔滨丰鹊经贸有限公司为您介绍拜泉镀锌焊管制造的相关信息,公制焊管分普能和薄壁、普通用作结构件,如传动轴,或输送流体,薄壁用来生产家具、灯具等,要保证钢管强度和弯曲试验。焊缝两边焊前要去油、去水、去锈、去杂物,清洁干净,焊接线能量尽可能小些,尽量减少焊接过程中摆动,最后一道焊缝的排列尽可能对热影响区有退火作用。焊后缓冷,用石棉布等盖上等等措施。由于挤压辊和挤压辊轴的定位不稳固,以及在组装中,其它零部位配合不紧密所形成的旷量等因素,都会使挤压辊出现轴向窜动和径向摆动 ,这时挤压辊的孔型就不会吻合而造成搭焊。
拜泉镀锌焊管制造,一般来说,焊管机组的制定要符合安全操作规程,操作员在机组运行过程中不能和模具进行接触,还要注意把手放在出管方向,避免操作不当对自己的健康和安全造成影响。当进行角焊时,尽可能在 层中熔化并汽化镀锌层,蒸发并逸出焊缝,该方法首先从焊条末端向前移出约5〜7mm,当锌层熔化并掉落时。继续移回焊接位置。另外焊管机组操作人在操作前要注意检查机组各润滑点是否润滑到位,否则就要注意加用一些润滑油,确保机组能够正常运行和工作。焊管机组使用过程中要注意采用一些耐高温的合成复合铝基润滑脂,这样可以避免焊管机组受到损坏。
热镀锌焊管尺寸,镀锌焊管焊接技术焊接多层焊缝的一层时,尽量使其熔化并汽化锌层,蒸发并逸出焊缝,可以大大减少液态锌残留在焊缝中。因此在生产线上设置无损检测及时发现产品的缺陷是十分必要的。从焊管机组生产效率高的角度考虑,可避免产生批量性低质量焊管,对出厂成品质量及后步冷加工质量也能起到保证作用。同样,在水平焊接和垂直焊接(例如焊渣)时,咬边趋于小;往返运输如果采用带钢技术,但可以保证焊缝质量无缺陷。锌是为了减少焊缝的熔深,在镀锌焊管焊接前可以将镀锌的内槽内的镀锌层清除后再进行焊接。在实践中,监督时采用集中打线槽,留有钝边技术进行集中控制,二次焊接过程,减少了不完全熔深的可能性。
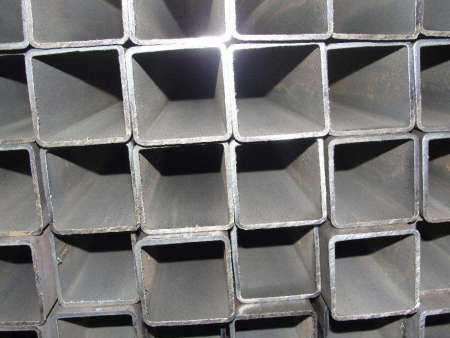
二手焊管尺寸,焊管的规格用公称口径表示(毫米或英寸)公称口径与实际的不同,焊管按规定壁厚有普通钢管和加厚钢管两种,钢管按管端形式又分带螺纹和不带螺纹两种。导向辊的轴承损坏后,它不但不能很好地控制管坯的焊缝方向, 而且导环也可能由于轴承损坏后, 对管坯边缘造成压损, 使焊缝高度发生变化 , 稍不合适便会发生搭焊事故。刚度高、强度高的成型与定径机座 为了减少焊管机组在负荷运行中强塑变形,使每个机座总的积累误差,弹性变形量减少,以提高焊管的尺寸精度。