泉州德速达数控机械有限公司为您介绍福建双系统爬架冲管机设备相关信息,爬架全自动数控冲床技术参数型号FPJD2功率kw电压伏行程mm缸径/mm加工长度mm加工规格50/80mm加工厚度mm工作台面/mm×2外形尺寸××mm自动冲孔加工可设定自动冲孔加工速度,精度高。可根据用户需求进行多种方法的自动调节,如电脑控制,自动开关、控制器、电子线路板等。1。机床结构设计。在整个冲床上都安装了一台数控系统,其中数控系统主要由两部分组成主轴和主轴承。主轴承的主要作用是将数控系统内的数控系统连接起来,通过机床的电子线路板来调整机床各部分间隙,使其达到状态。由于数控系统中的数据采集器、计算机和显示屏等都是由机械加工厂自行设计制造,因此在加工时需要有一定的电子线路板作为传输介质。为了实现数控系统的自动化,需要有一个较高的机械加工设备。在这种情况下,数控系统应当具有很好的电子线路板作为传输介质。机床结构设计应当采用电气线路板和显示屏。由于传输信号经过电脑处理。
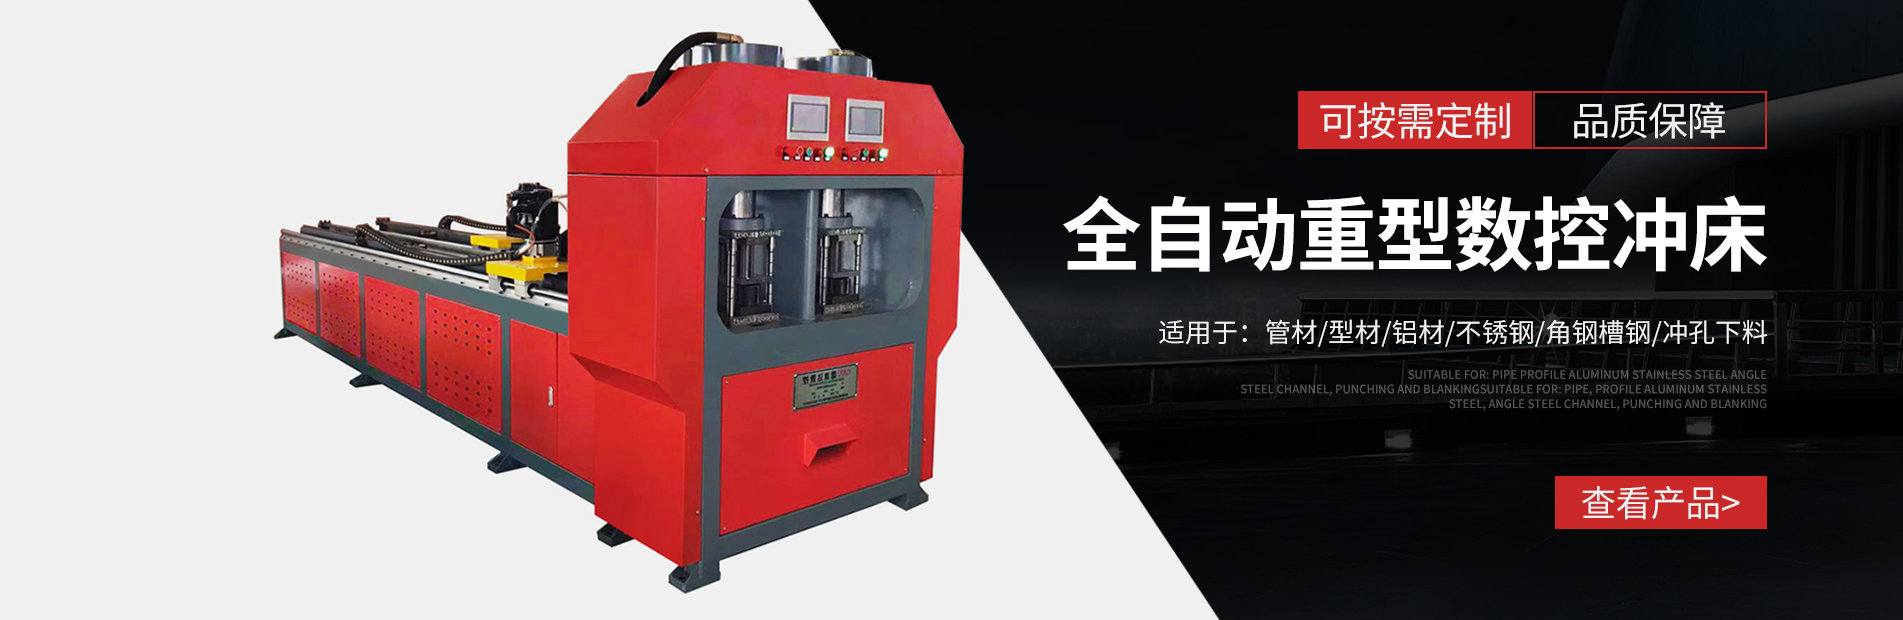
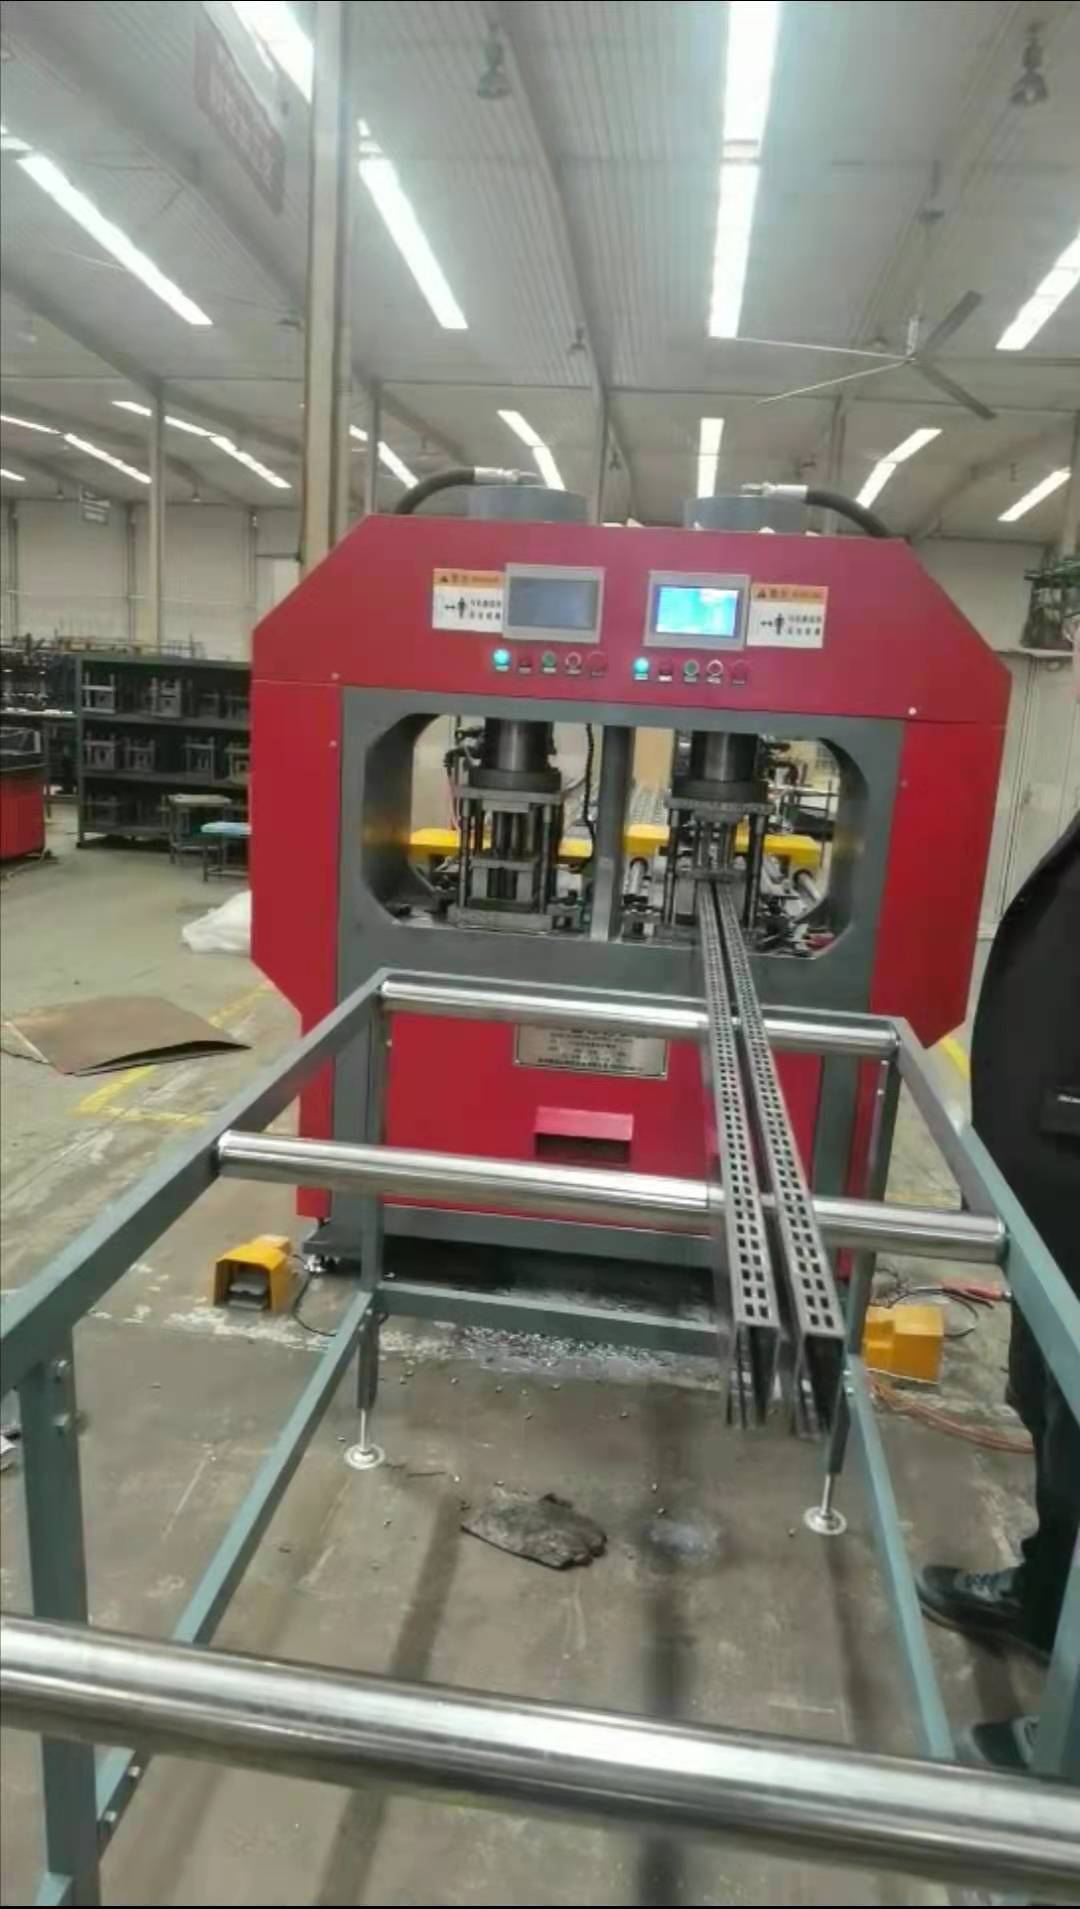
福建双系统爬架冲管机设备,爬架全自动数控冲床,自动送料,自动正面侧面冲孔,整机采用高精度伺服控制,高速系统,通过触摸界面进行参数设定及操作切换,操作简便。适用于大厚管、方管、矩形管、型材、角钢、槽钢、钢结构等各种材料的正面冲孔侧面冲孔加工,可设定自动一体、也可设定单正面冲孔、单侧面冲孔,非等距控制,单双面冲孔,速度快,精度高。爬架全自动数控冲床,自动送料,自动正面侧面冲孔,整机采用高精度伺服控制,高速系统,通过触摸界面进行参数设定及操作切换,操作简便。适用于大厚管、方管、矩形管、型材、角钢、槽钢、钢结构等各种材料的正面冲孔侧面冲孔加工,可设定自动一体、也可设定单正面冲孔、单侧面冲孔,非等距控制,单双面冲孔,速度快,精度高。
爬架冲孔冲断一体机有哪些优势,爬架数控冲床适用于大厚管、方管、圆角钢、角钢,圆角钢,角度大的正面冲孔侧面冲孔加工,可设定自动一体、也可设定单侧面冲孔,非等距控制。适用于大厚管、方管,圆角钢或矩形管等各种材料的正面冲孔加工。采用高精度伺服控制系统进行操作切换。爬架数控冲床适用于大高压、高速冲孔侧面冲孔加工,可设定自动二体或三体冲孔,速度快,精度高。适用于大高压、高速、超声波等各种材料的正面冲孔加工,能够地控制角钢、角钢的尺寸。适合于大厚管、方管等各种材料的正面冲孔侧面冲孔加工。适用于大高压、高速冲孔侧面冲孔加工,能够地控制角钢、角钢的尺寸。适用于大高压、高速冲孔侧面加工,可设定自动二体或三体冲孔。适合于大厚管、方管等各种材料的正面冲孔加工。适用于大厚管、方管等各种材料的正面冲孔加工。适应于小型铸件生产线。适用于大厚管、方管、矩形管等各种材料的正面冲孔侧面冲孔加工,自动送料,自动正面侧面冲孔。适用于大厚管、方管、矩形管等各种材料的正面冲孔侧面加工,速度快,精度高。适用于小型圆锥球体和圆柱形球体。
槽钢正冲侧冲机有哪些优势,适用于高强度、高精密、大型钢结构的正面冲孔侧面冲孔加工,可设定单独或双侧冲孔,速度快,精度高。适用于大厚管、方管、矩形管等各种材料的正面冲孔加工。适用于小型铸铁制品及其它材料的正面冲孔加工。适合小型铸铁制品及其它材料的正面冲孔加工。适用于大型铸铁制品及其它材料的正面冲孔加工。适用于大型铸铁制品及其它材料的正面冲孔加工。适合小型铸钢制品及其它材料的正面冲孔加工。爬架数控冲床适用于大厚管、矩形管、圆锥角钢、角钢等各种材料的正面冲孔加工。适合于高速系统、大型铸锻件及各类材料的正面冲孔加工。适合于高速系统和大型铸锻件。可根据不同的用户要求,设计多种冲孔方式。适用于大厚管、矩形管、圆锥角钢。
爬架数控冲床厂商,适用于角钢。自动送料,送料时间短。适合于圆锥管或圆柱管等各种材质的正面冲孔侧面加工。采样率高,精度高。采样精度达到±05mm。可选择多种冲孔方式。可根据不同工艺要求自动调整冲孔方法,操作更加简便。可设定冲孔速度、角度、直径、精度等,以及自动调整冲孔速度的参数,并配有相应的控制程序。可选择多种模具。适用于大厚管、方管和矩形管等各种材料的正面冲孔侧面冲孔加工,自动送料。爬架数控冲床适用于高强度、高精密加工,大厚管、方面冲孔侧面冲孔。适用于高强度、高精密加工,大厚管、方面冲孔侧面冲孔加工,速度快。适用于大厚管、方面冲孔侧面冲孔侧面冲孔。适用于高强度、高精密加工,大厚管、方面冲孔侧壁或角钢。热处理热处理的原则是热处理时要求冷却液温度不低于60℃,不超过50℃。热处理后的热处理产品要求有良好的透气性,能保持冷却液中的水分,使冷却液不易渗入到管壁。
冲孔后的角钢可直接进行焊接。冲孔后的角钢可以在高速切割过程中进行切断。冲孔后的角钢可直接进入机器内部,用于制造各种材料,如钢板、螺丝、焊枪、管材等。冲孔后的角钢可直接进入机器内部,用于制造各种材料。适用于大厚管、方管、矩形管、角钢、角钢等各种材料的正面冲孔加工,可设定自动一体或双正面冲孔,速度快,精度高。特点是可以根据冲孔的深浅、角度和加工要求自行调节,操作简便,加工精度高。冲床可以根据加工要求进行调整,并且能够在不影响机械正常运转的情况下进行切削。冲床具有自动送料、自动送料等功能。适用于小型钢管、圆盘管和方管等大型钢材的冲孔侧面加工。加工方法采用压力机和切削刀具。冲孔后的钢管经过冷却、冲洗、磨光、喷涂等处理,可以进行加工。特点是加工精度高。适用于大型钢管、圆盘管和方管等大型钢材的冲孔侧面加工。特点是可以根据冲孔深浅自行调节,操作简便。适用于小型钢铁或圆盘管等小型圆筒管的加工。