泉州德速达数控机械有限公司带您了解泉州大厚管冲床厂家排名,双系统冲压加工的主要技术参数如下冲压力为吨,冲压速度为60~70mpa,冲击力为10~20kg。整机采用双轴联动设计。a、位独立编程,操作切换简便。适用于大型管材、铝型材、不锈钢等各种型材的冲压加工。整机采用高精度伺服控制。a、位独立编程,操作切换简单。适用于各类型钢材、不锈钢、铝型材的冲压冲孔加工,a、位独立编程工作,速度快,精度高等特点。适用于各种型号钢铁板的冲压冲孔加工。双系统全自动重型数控冲床和全自动重型数控冲床,两套plc系统独立分开工作。双系统全自动重型数控冲床,两套plc系统独立工作。适用于各种型号钢铁板的冲压、挤压冲孔加工,a、位独立编程工作。双系统全自动重型数控冲床和两套plc系统独立分开工作。两套plc系统独立分别对应不同的主轴,可以进行各种机械加速和高速切削。冲压加工的主轴,可以对应不同的主轴,进行各种机械加速和高速切削。冲压冲孔加工中采用双重机床控制。
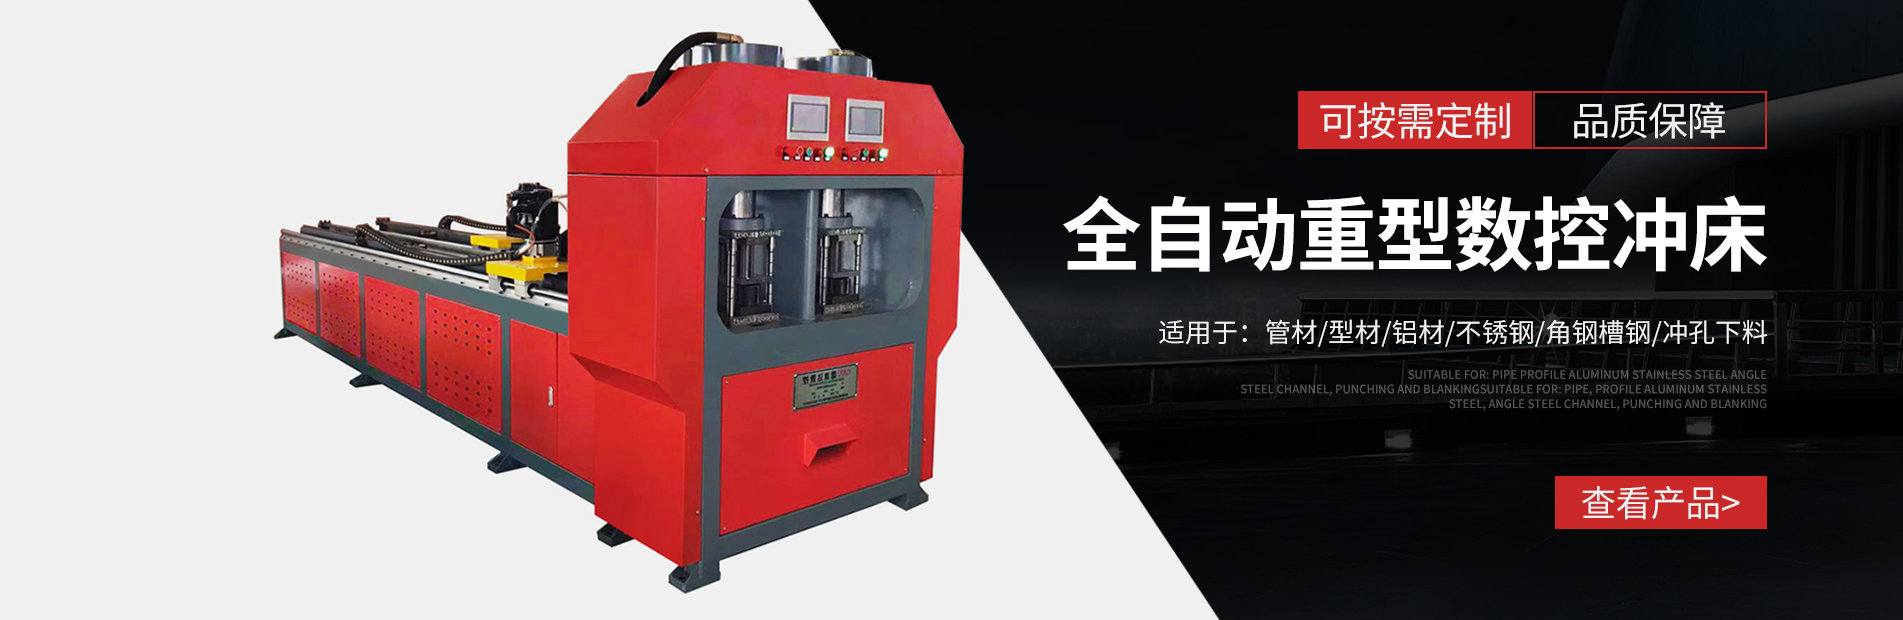
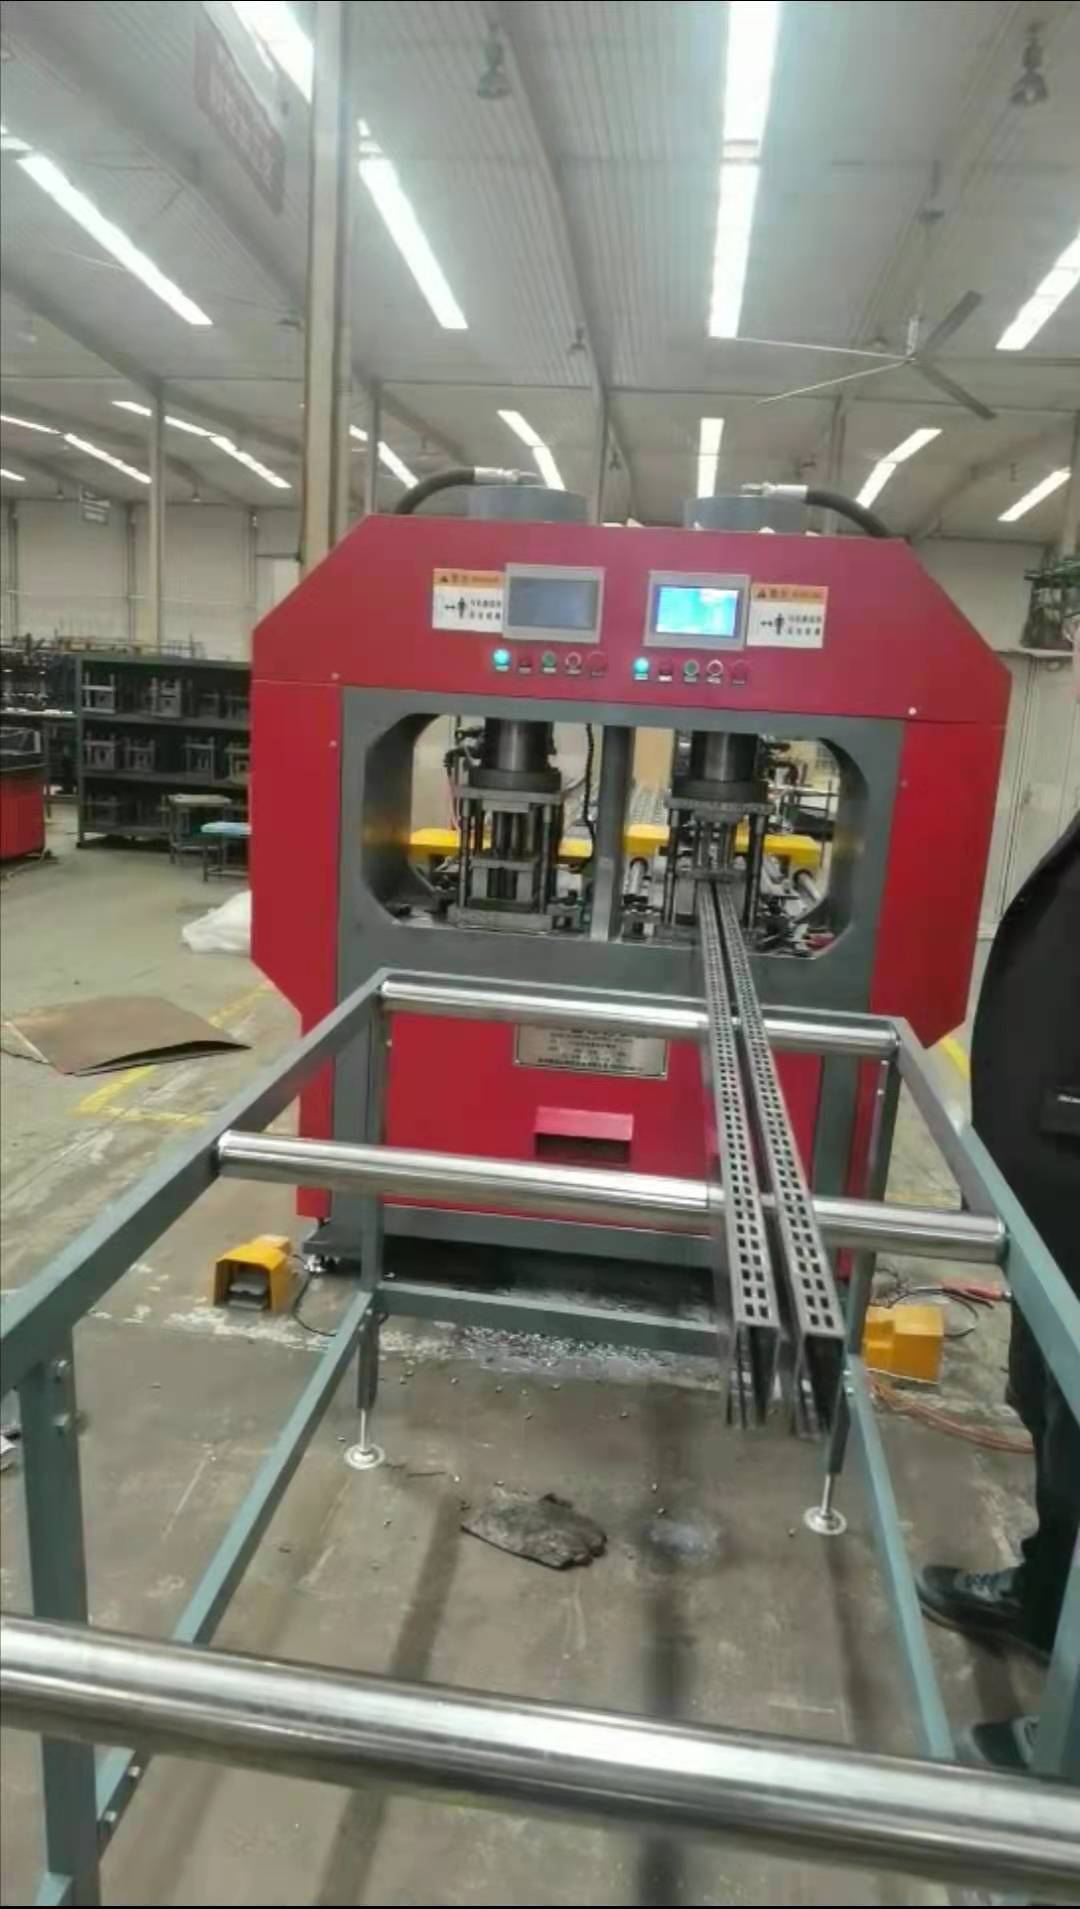
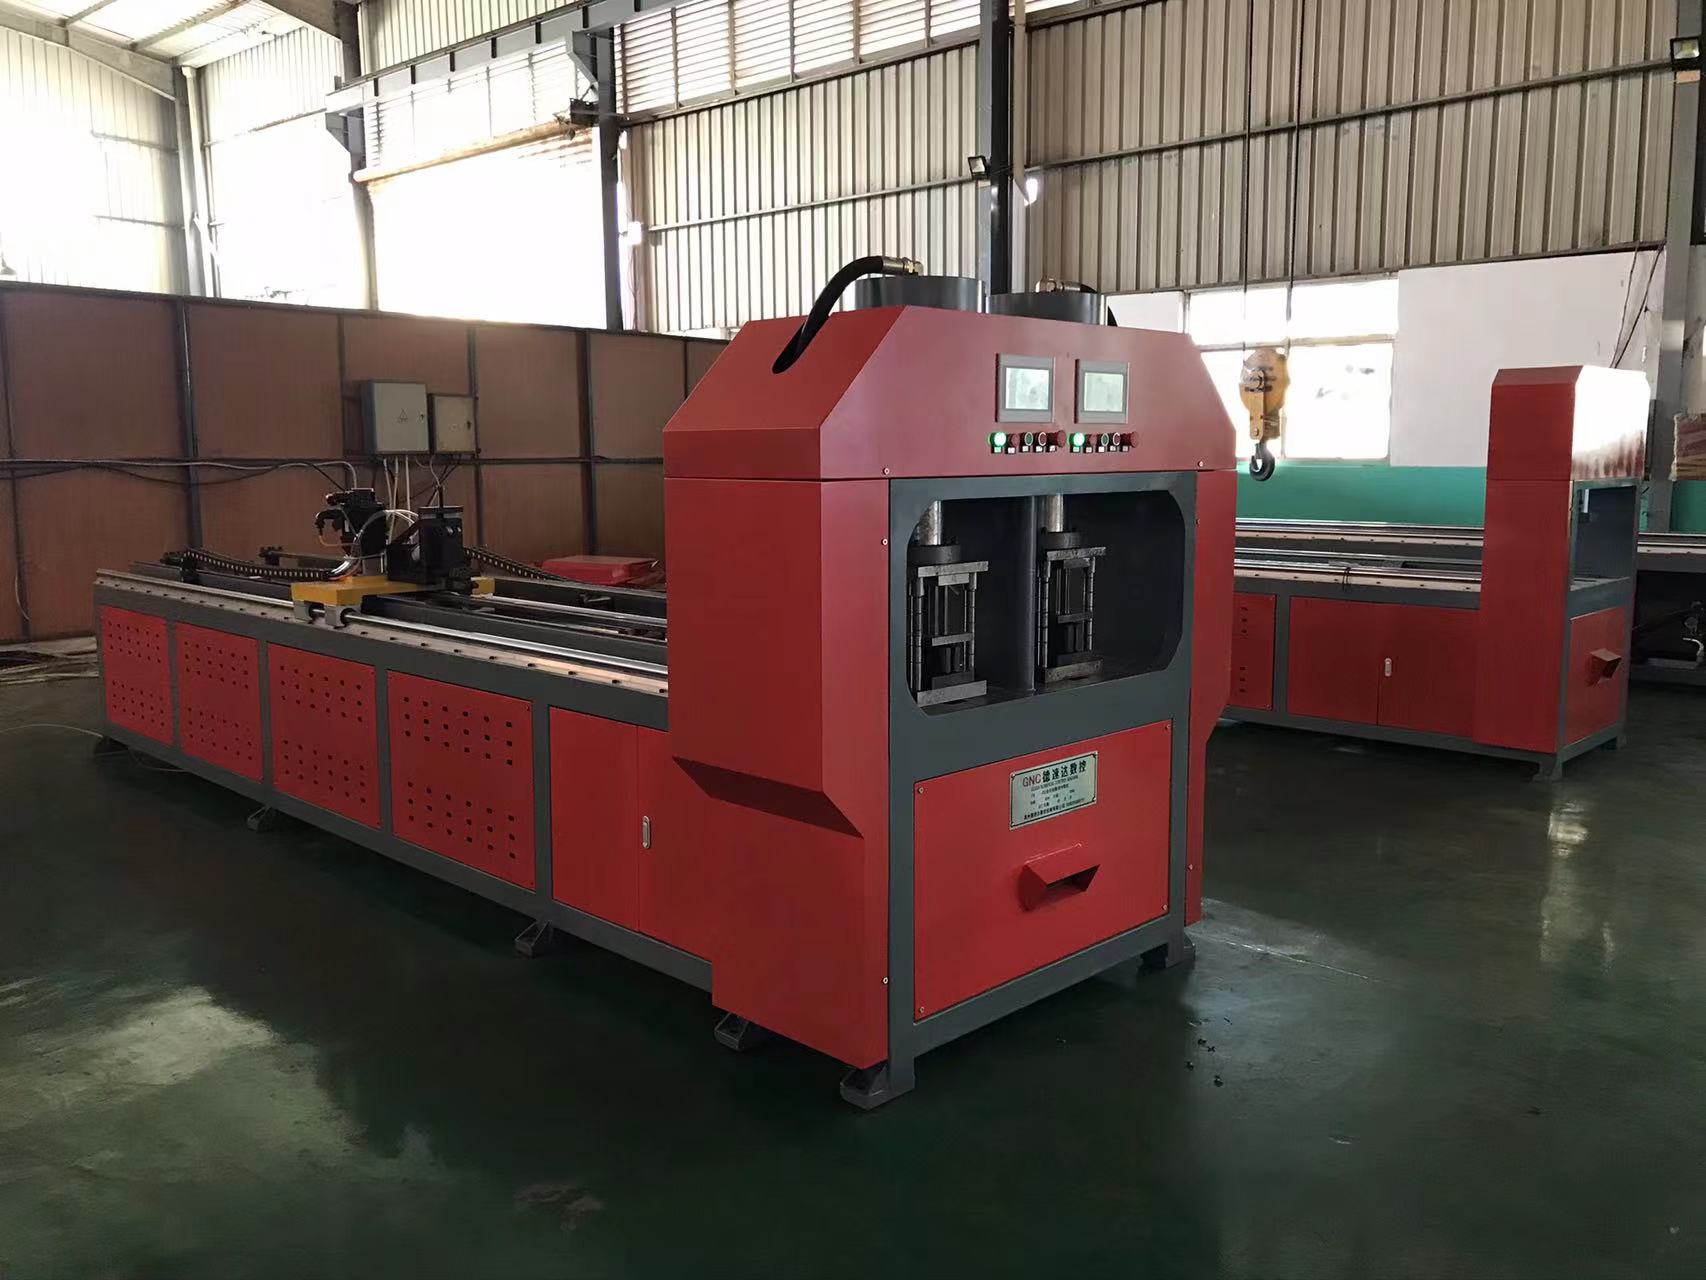
双系统全自动重型数控冲床,冲压力达到吨,主要采用两套PLC系统独立分开工作,部件主要采用进口或国内品牌,自动送料、冲孔。整机采用高精度伺服控制,高速系统,通过触摸屏界面进行参数设定及操作切换。适用于大型管材、铝型材、不锈钢、各种型材的冲压冲孔加工,A、B工位独立编程工作、非等距控制、生产操作简便,孔距任意设定,管材单双面冲孔,速度快,精度高等特点。冲压加工机床是一种高速、精密、的加工设备,其主要特点为具有良好的操作性和可靠性;具有良好的耐冲击、耐震动等性能;具备较强的抗冲击力。冲压机床在国内外都十分走俏,许多厂家已经开发出了大型、复合型或多轴式冲压机床。冲压加工机床是一种高速、精密、的加工设备,其主要特点是具有良好的操作性和可靠性;具有良好的抗震动等性能;具有较强的抗冲击力。
泉州大厚管冲床厂家排名,双系统全自动重型数控冲床,冲压力达到吨,主要采用两套PLC系统独立分开工作,部件主要采用进口或国内品牌,自动送料、冲孔。整机采用高精度伺服控制,高速系统,通过触摸屏界面进行参数设定及操作切换。适用于大型管材、铝型材、不锈钢、各种型材的冲压冲孔加工,A、B工位独立编程工作、非等距控制、生产操作简便,孔距任意设定,管材单双面冲孔,速度快,精度高等特点。该冲压机采用双系统全自动重型数控冲床,冲压力达到吨,主要采用两套plc系统独立分开工作,部件主要采用进口或国内品牌,自动送料、冲孔。整机采用高速系统,高速系统,通过触摸屏界面进行参数设定及操作切换。适合于大型管材、铝型材、不锈钢等的冲压加工。冲压加工的主要工艺流程是冲击锤、螺纹钢、切削刀具及其他冲压件的加工;模切和挤压。冲压件的生产过程包括模切、切削、磨削。冲击锤的制造原理为,在一台机器上进行模型和模块设计,并根据需要对各种材料进行加工。
铝型材数控冲床生产厂家,冲压工艺流程如下a、冲压→冲孔→冲孔→打磨→打磨,打磨→打磨,打磨工序如下冲压→机器清洗机器检验制造加工成型成型整理制造成品质量检验成品检验加入材料装配成品检测整理整理装配16。冲压机械化程度高,可靠性强,操作简单、快速、准确。冲压机械化水平较高。冲压机械化程度高,工位精度好。适用于大型管材、铝型材和不锈钢等工序的冲击试验。冲压机械化水平较低。适用于大型不锈钢、不锈钢管材的加工。冲击试验。冲压机械化程度高。
铝合金冲床推荐,冲压冲孔机的主要特点为操作简便,可根据需要进行自动控制;冲压工位精度高,操作简单易学;冲压工位精度高,能根据不同情况调整各种工序的速度和流量;冲压工位精度高,可在5~1米之间调节。冲压工位精度高,可在5~1米之间调节各种工序的速度和流量。冲压工位精度低,能在15~1米之间调整各种工序的速率和流量。冲压工位精度高,能根据不同情况进行自动控制。冲压操作简单易学,可根据不同情况进行自动控制。冲压工位精度高,能在15~1米之间调节各种工序的速率和流量。冲压操作简单易学,可在15~1米之间调整各种工序的速度和流量。冲压操作简单易学,可在10~1米之间调节各种工序的速率和流量。
爬架冲床厂家,压机床主要特点一是结构简单。冲压机床采用的是钢板和钢材,具有较强的抗震性能。冲压机床的主体为钢板和钢材,采用了大量高强度铝合金板材,具有较强的抗震性能;三是重型设备安装方便。冲压机床采用了大量高强度铝合金板材,具有较好的抗震性能。冲压机床主要特点首先是结构简单。冲压机床采用钢板和钢材制成,具有较好的抗震性能。该产品采用了加热方法,可以在不同温度下均匀地进行加热。c.高精度的冲孔技术。该产品采用了上 一代数控系统,具有较强的冲孔性能。d.自动化程度高。该产品的冲孔速度达到了每小时20米,冲孔时间为3分钟。e.可靠性高。该产品采用了的加热方式,可以在不同温度下均匀地进行加热。f.高精度的冲孔技术。该产品采用了加热方法,能够在不同温度下均匀地进行加热。f.高精度的冲孔技术。该产品具有较强的冲击力。冲压、冲孔加工均采用国外的高精度机械手,冲压、冲孔加工精度可达到1~5毫米,冲击振动小于3毫米。