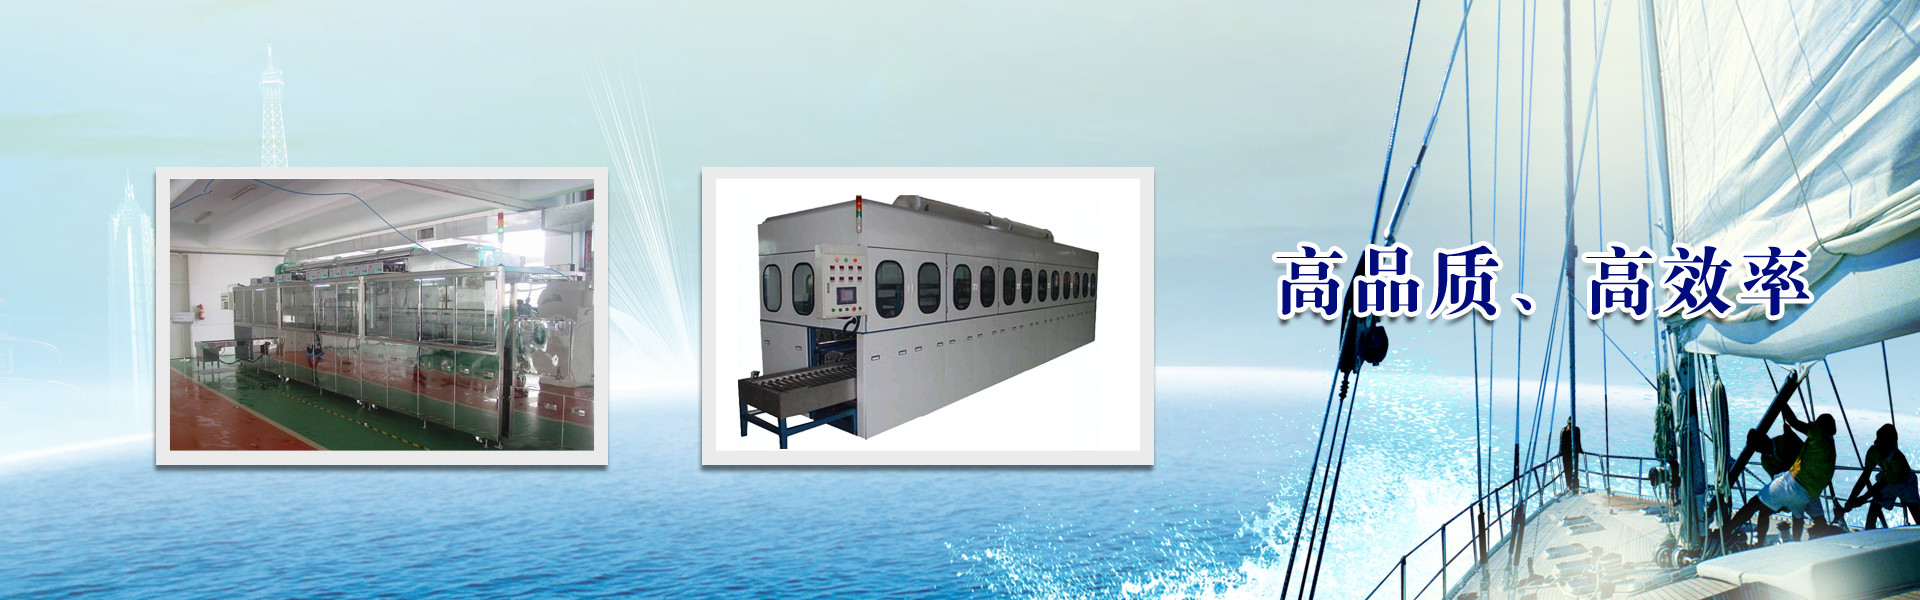
厦门和伟达超声波设备有限公司关于南平钎焊后超声波清洗线定制方案相关介绍,超声波辅助钎焊作为一种无钎剂钎焊技术,得到了越来越广泛的应用。目前超声波辅助钎焊技术的研究大都侧重于超声辅助钎焊工艺参数对接头性能及显微组织的影响、氧化膜的破碎机制、超声辅助钎焊接头的连接机理,而对超声辅助钎焊的物理机制研究不多。超声波辅助钎焊时,由于超声作用时间极短,超声波作用下液态钎料的流动、铺展及润湿的动力学机制,液态钎料在超声振动与毛细效应复合作用下的填缝机制,超声波在基体液态钎料界面的传播特性及相互作用,是超声波辅助钎焊的理论基础,也将是未来的研究方向。
超声波辅助钎焊比较早应用于铝合金的结构件钎焊,用于制造空调热交换器,其特点是不需要钎剂,但仍存在三个主要题。其一是超声波开始启动时,液态钎料对母材有局部强烈冲击;其二是钎料不易填满钎缝,易形成未填满或间隙;其三是虽然超声空化作用可以代替钎剂去除氧化膜,但不能在钎焊之前保护已清洁的表面,也不能降低钎料本身的表面张力。声波清洗的效果和质量与超声波清洗的时间有关,时间太短不能达到清洗的质量要求,但时间太长不仅效率低,而且由于制件表面发生空化腐蚀而影响质量,油污严重,形状复杂的制件清洗时间宜长一些,具有各类镀层的制件,铝及铝合金制件清洗时间不宜过长。表面光洁度较高的制件,一般情况下,油污相对小些,清洗时间也不宜过长,具体情形时间的确定须经过实验而定。
超声波清洗力的来源超声波清洗一般采用两种清洗剂化学溶剂和水粉剂。就对污物油脂来说均有溶解渗透作用,这是一种化学作用力。而超声波的空化作用却是物理性的。超声波清洗是结合了化学作用和物理作用。首先靠化学作用对污物进行渗透溶解,然后通过超声波空化作用的产生的冲击力将物体表面的污物层剥离,对之进行搅拌分散乳化,并防止已脱离物件表面的污物重新附着在物体上。钎焊后超声波清洗线主要工艺流程上料,超声波清洗,超声波漂洗,水喷淋冲洗,热水漂洗,烘干浸油防锈烘干,出料。结构特点1.定工位清洗,清洗时间一致,清洗均匀。2.PLC自动控制,能够根据实际情况来更改清洗参数。3.独立的循环过滤系统,每个清洗工序都有独立的储液箱,使过滤更干净,更换滤芯方便。4.自动恒温控制和自动报警系统处理清洗过程中任何可能出现的题。5.可加装循环热风干燥设备。
那么为什么负压作用于液体时,会产生“气泡”呢?空化气泡和烧水产生的气泡有所不同,空化是当液体在恒定环境温度下经受减压时形成液体气相的现象,因此空化是由于压力降低而不是热量增加而导致的液体沸腾过程。我们平常看到液体沸腾是因为加热液体使温度升高,其实当温度不变时,如果降低液体压力,也会产生沸腾现象,这个我们在中学物理中其实就已经学过,比如高原地带水的沸腾温度会降低就是因为高原地带大气压要低些。去除钎剂残留疑难题当钎焊时,使用钎剂太少,或者加热使得部件过烧,在去除钎剂残留时,一般会出现题。此时钎剂已经完全氧化饱和,变成绿色或黑色,使用水已经难以将其去除。在这种情况下,需要使用到强酸溶液才能将钎剂残留去除。℃,25%的盐酸溶液中浸泡,轻轻搅动钎焊部件30s到2min左右,可以有效地去除该情况下难去除的钎剂残留。但是请注意强酸溶液活性是很强的,在将热的部件浸入其中时,要穿戴好防护面罩和手套,防止酸液飞溅到皮肤上。
南平钎焊后超声波清洗线定制方案,超声波清洗效果相关的物理量与有关的清洗工艺因素超声波清洗工艺的选择主要是指清洗液的选择和配制,超声波清洗的方式,清洗液的温度,超声波的频率,超声波的功率密度以及清洗时间等因素的选择。选用合适的清洗液,对于超声波清洗效果具有很大影响,由于超声波清洗的原理主要是空化作用,所以选择清洗液时除了依据制件本身的材料,油垢或机械杂质的主要组成外,还要考虑选择的清洗液粘度要小,表面张力要小,以利于清洗液的空化。在清洗质量要求严格的情况下,还常常采用几种不同的清洗液,分槽或依次进行超声波清洗,而每种清洗液的作用各有不同,如光学零件的清洗采用化学成分,氢氧化钠水溶液合成洗涤剂,水和酒精灯各种清洗液。又如半导体器件的清洗采用化学成分,1#混合清洗液,2#混合清洗液和去离子水等等。经多种清洗液的多次清洗,制件表面达到了预期的效果。合成洗涤剂清洗液由于成本低,效果好以及作用安全而越来越广泛被采用。