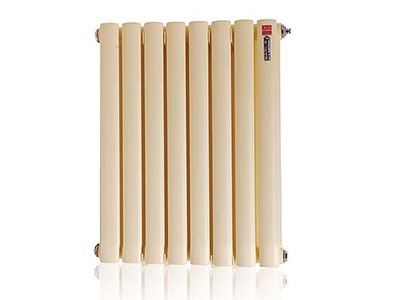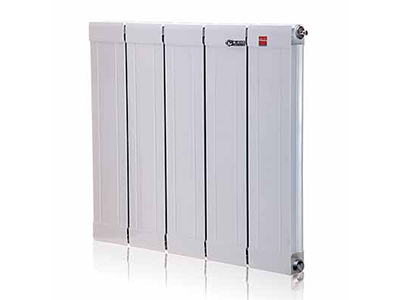


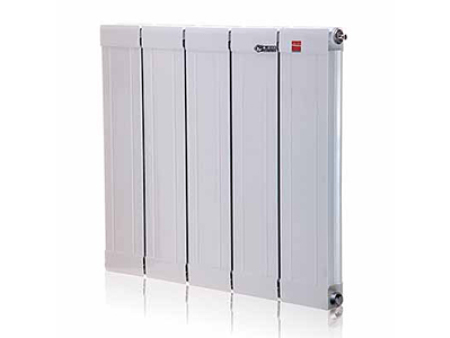
甘肃晶馨蚨瑞商贸有限公司为您介绍定西钢六柱散热器型号的相关信息,在我国采暖市场上,铜铝复合散热器是为常见的散热器类型之一,也是具中国特色的采暖设备。它与传统的散热器不同,采用双水道方式,尽管散热器的厚度增加了,但散热效果却更加理想。内部铜管走水,外部铝型材散热,二者相得益彰,使散热器性能更强,寿命更长,更受用户喜爱。接下来为大家深度剖析铜铝复合散热器。基本概述铜铝复合散热器是根据我国供暖情况自主研制而成的新型暖气片,是一种把铜管与铝翼型材用精密涨压工艺做成的供暖系统末端散热元件。走水部分为紫铜管,散热部分为铝型材,发挥二者各自优势,具备的散热性、抗腐蚀性、装饰性、广泛的适用性
定西钢六柱散热器型号,该产品要是出现震动,就会对设备产生很大的影响,震动的厉害也会损坏板管的.当该产品震动的越来越厉害的时候,解决的方法就是把管子的直径变大就可以了。我们还可以在不改变流量的同时,拉大管心的间距,还可以增加其间距。设备定期的清洗是非常重要的,该产品在清洗的时候首先要整体的冲洗一遍使里面的杂志及污垢冲走,然后在清洗的设备里放入清洗液然后在倒入该产品中进行清洗。清洗完了过后然后用氢氧化钠,环氧丙烷,钠等化学元素进行比列调配好,然后循环对该产品进行碱洗,在清洗的过程中,该产品使用的板片就不会出现腐蚀的情况了。
反应的速度远远低于其他技术材质。天津上世纪二三十年代建造的小洋楼中的铸铁散热器直到今天还一直在使用,这就是一个力的证据。使用寿命之长使得铸铁能够做到与建筑物同寿命,近的使用实践证明是真实的,对于消费者来讲,由于使用寿命长,而且成本明显低于其他金属材质的散热器,因此这也是铸铁散热器久用不衰的原因之一。虽然铸铁散热器饱受争议,但从近年市场占有率来看,铸铁散热器仍占据40%以上的市场份额。并且随着新型铸铁散热器的发展,以及各类采暖产品在社会使用实践中的检验,消费者对于采暖产品需求日益理性化,经调查发现,大多数欲购买采暖产品的消费者对于铸铁散热器安全、舒适、经济的性能予以重视,在随机抽查的人中,有近一半人员选择铸铁散热器,特别是大部分业内人士普遍认为铸铁散热器安全、实惠、放心。有不少开发商坚定的选择铸铁产品,他们认为安装铸铁散热器,工程质量才有保障。
压铸铝散热器型号,压铸铝散热器的生产工艺环保节能,因其为大规模自动化工艺,每道工序的人为因素很少,这样既解决了人为不可控的潜在题,同时也保证了散热器品质的均衡,是技术密集型企业,压铸铝散热器的压铸工艺是将压铸机,模具,材料三大要素综合运用,稳定地有节奏地和地生产出外观,内在质量好的合格产品。压铸件俱有以下特点生产效率稳定,生产采暖散热器过程容易实现机械化和自动化,一般冷压室压铸机每八小时可压铸~次,根据压机和产品的不同,一幅压铸模中的型腔可以数个。
对流散热器规格,钢制散热器产品稳定性和技术性,同时钢制散热器由于其材质自身具有大分子的特性适合水分子的穿透,所以钢制散热器采暖的居室不会感觉明显的干燥,这样就非常适合人体科学,这是其他任何材质散热器都达不到。虽然钢制散热器价格上确实比钢制廉价,还是可以保存的钢制散热器耐腐蚀散热性能好。总体来说钢制散热器经历了的使用和发展属于非常和可靠地采暖散热器。铜铝复合暖气片与钢制暖气片对比分析耐腐蚀抗酸碱;诺铜铝复合暖气片以铜管作通水部件,耐蚀能力强,使用寿命能达到20年以上。按标准《工业循环冷却水处理规范要求》,碳钢管壁的年腐蚀率应小于mm/a;而铜、铜合金管壁的年腐蚀率应小于mm/a.亦即铜管的耐蚀能力约为碳钢管的25倍。即是用壁厚为5mm的铜管也相当于壁厚5mm碳钢管的耐蚀年限。焊接工艺简单,焊接点少,焊缝不用打磨;单柱散热量高,性价比和钢制暖气片差别不大;
钢三柱散热器公司,散热器安装位置散热器常见安装位置在窗户下、窗户边,这样既不占位置,散热效果也比较好,冷热空气可以较好地进行交换,保持室温均衡,具体安装位置需因地制宜。甘肃散热器生产厂家此外,散热器安装时还应考虑散热器品牌、施工队伍有无资质等题,以免留下散热器安装题。在生产铜铝复合暖气片时,对于高密齿和舌比大的模具试模时,支铝棒是mm的短铝棒或纯铝棒。试模前,调整好挤压中心,挤、盛锭筒和模座出料口在一条中心线上。在试模和正常生产过程中,铝棒加热温度要保证在℃之间。模具加热温度按常规模具温度,控制在℃左右,直径mm以下的平模保温时间不得少于2小时,如果是分流模保温在3小时以上;直径大于mm以上的模具保温小时,以保证模具芯部温度与外部温度的均匀。在试模或生产前,用清缸垫清理干净盛锭筒内胆,并查看挤压机空运行是否正常。试模或刚开始生产时,挤压机自动档关掉,各段开关归零位。从小压力开始慢慢的起压,出料大概分钟,铝填充过程时主要控制好压力。压力控制在Kg/cm2以内,电流表数据为A以内,一般Kg/cm2可以出料,之后才可慢慢的加速,正常生产时挤压速度以压力小于Kg/cm2为准。